

锂电池破碎生产线配套高能效环保系统,粉尘/有害气体净化率高
2026-10-15 来自: 鑫恒岩 浏览次数:53
在废旧锂电池破碎回收工序中,撕碎、研磨、分选环节会产生大量超细黑粉、金属粉尘,同时释放电解液挥发物、VOCs、酸性有害气体,污染风险突出。锂电池破碎生产线搭载一体化高能效环保净化系统,采用
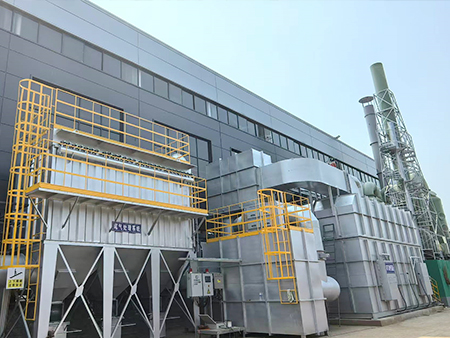
在废旧锂电池破碎回收工序中,撕碎、研磨、分选环节会产生大量超细黑粉、金属粉尘,同时释放电解液挥发物、VOCs、酸性有害气体,污染风险突出。锂电池破碎生产线搭载一体化高能效环保净化系统,采用全密闭负压收集 + 多级组合净化工艺,实现粉尘、有害气体高倍率净化,保障产线合规绿色运行。
整线破碎、筛分、输送单元全部做密闭封装,依靠负压管网把粉尘与废气集中收集,避免无组织逸散,改善车间作业环境,降低粉尘爆炸、人员吸入伤害风险。粉尘处理采用旋风预处理 + 防静电脉冲布袋除尘组合,PTFE 覆膜滤袋可高能效捕捉微米级锂电超细粉尘,粉尘净化效率可达 99.5% 以上,收集的黑粉可回收再利用,减少固废损耗。
针对电解液分解产生的酸性废气、VOCs 有机气体,系统集成急冷降温、碱液喷淋中和、活性炭吸附、催化燃烧多级模块。对氟化氢等酸性物质中和脱除,分解挥发性有机污染物,抑制二噁 英类有害物质生成,有害气体净化率高,尾气各项指标好于我国排放管控标准。
环保系统与产线 PLC 中控联动,可实时监测废气、粉尘工况参数,异常状态同步预警,适配 24 小时连续破碎生产,不影响整套自动化产线处理效率。整套环保单元模块化集成,可直接配套全自动锂电池分离破碎生产线,兼顾资源化回收效益与安全生产、环保合规要求,助力锂电循环产业绿色低碳发展。
上一条 :
全自动化锂电池分离设备核...
产品展示
产品展示
