


全自动化锂电池分离设备核心优势有哪些
2026-09-15 来自: 鑫恒岩 浏览次数:2
全自动化锂电池分离设备核心优势如下:
1、少人 / 无人值守,降低人工成本
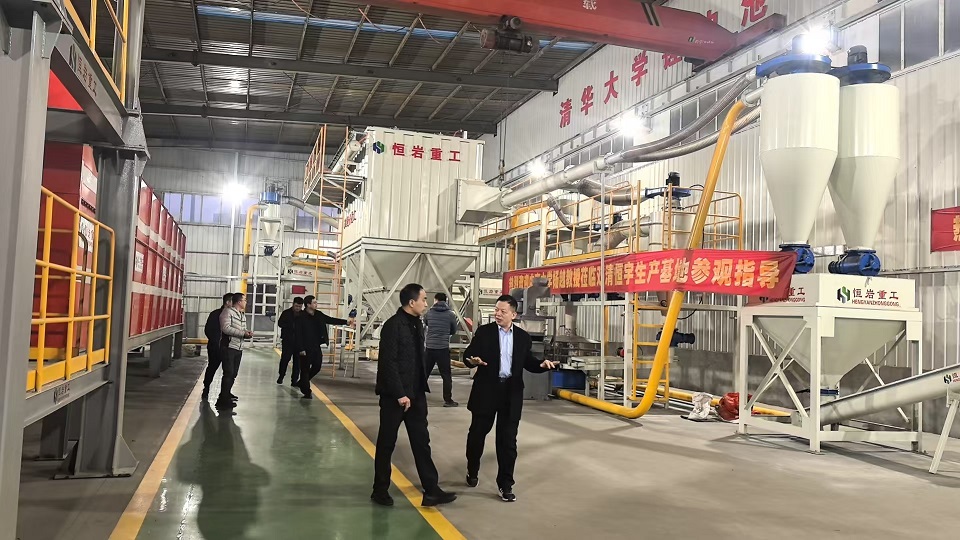
实现进料‑分离‑出料全流程自动化闭环,自动上料、分选、排料,现场无需大量操作工人,仅需远程巡检、定期运维,大幅减少人工干预,降低用工与管理成本,支持 24 小时连续不间断生产。
2、提升生产安全性,规避作业风险
传统工艺人员近距离接触废旧锂电池,面临电解液挥发、短路起火、粉尘伤害风险。
设备全密闭运行,搭载温度、氧含量、压力传感监测,异常自动预警联锁停机,人员远离高危处理工位,从源头降低安全事故概率。
3、分选指标稳定,物料回收率高
PLC 智能中控统一调控破碎、解离、风选、比重分选工况,工艺参数恒定,不受人工操作水平影响。
对三元锂、磷酸铁锂电池、极片边角料处理适应性强,铜铝、黑粉分选纯度稳定,有价金属回收率保持高位,产品品质一致性好。
4、密闭环保,满足环保排放要求
整套设备全密封模块化结构,配套除尘、废气收集处理系统,有效抑制粉尘、电解液废气外泄,生产工况符合环保标准,减少无组织排放。
5、生产效率高,适配规模化产能
自动化连续进料出料,无人工间歇等待,生产节拍稳定,处理量大,可对接前后端回收产线,集成到整套锂电回收生产线,适配大中小型回收项目。
6、智能化运维,故障可预判
实时采集设备运行数据,堵料、过载、温度异常可自动报警,部分故障可自动处置,降低突发停机概率,便于远程监控管理,方便工厂数字化管理。
7、通用性强,物料适配广
可处理退役动力电池包、拆解电芯、极片边角料等多种锂电物料,不用频繁改动设备硬件,切换物料调整参数即可生产。
上一条 :
全自动锂电池分离设备实现...
产品展示
产品展示
